
Заливка ППУ реализуется в основном при производстве формованных изделий и основана на уникальном свойстве пенополиуретана создавать жесткий пенопласт при смешении двух жидкостей. Если залить композицию компонентов А и Б (полиол и изоцианат) в оснастку, то, вспенившись, пенополиуретан заполнит весь объём, до мельчайших подробностей повторив рельеф и контуры внутренней полости формы.
Жесткий ППУ. Применяется для термоплит, сэндвич-панелей, скорлуп, предизолированных труб и декоративных элементов.
Эластичный ППУ. Заливка используется для создания мягких элементов мебели, подушек с «эффектом памяти» и спортивного инвентаря.
Интегральный ППУ. Изделия обладают плотным и гладким внешним слоем (коркой), а внутренний слой остается пористым и мягким. Так делают сиденья для авто, подлокотники и протезно-ортопедические изделия.
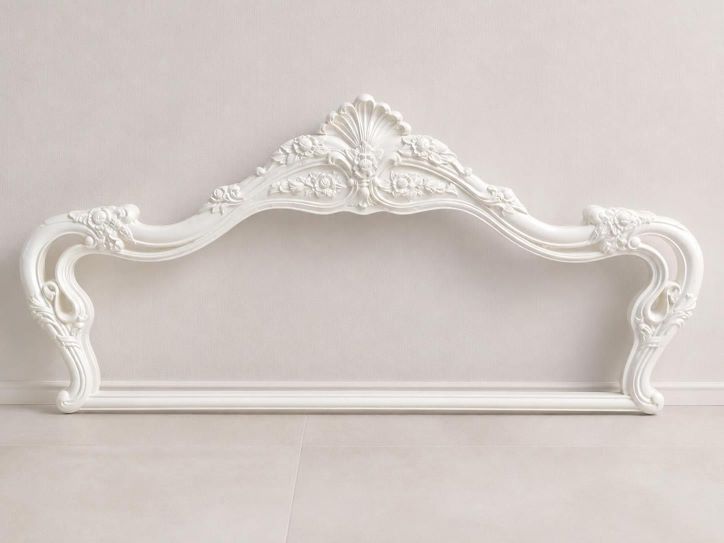
Ниже представлено многообразие продукции, изготовленной по технологии заливки пенополиуретана: интерьерный декор, теплоизоляционные панели, клинкерная плитка, строительные терки, обрамление оконных проемов и рустовый камень из ППУ:


Технология подразумевает использование специального оборудования для заливки ППУ - комплексы серии ПЕНА, оснащенные заливочной головкой или заливочным пистолетом.
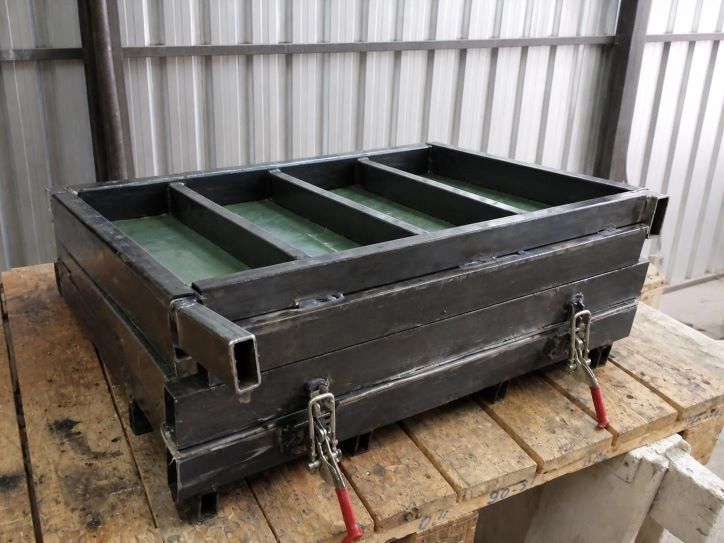
Для выполнения работ помимо машины потребуются качественные пресс-формы и другая технологическая оснастка.
Пенополиуретан представляет собой материал на основе органических полимеров. В производстве используются два основных жидких компонента — полиол и изоцианат. При их смешивании начинается химическая реакция, а за счёт введённого вспенивающиего агента (чаще на водной основе) выделяется газ и соответственно формируется пена.
Качество и эксплуатационные характеристики изделия определяются рецептурой исходной композиции. В зависимости от назначения конечного продукта подбирается соответствующее сырье для заливки ППУ.
Именно состав и соотношение компонентов задают параметры готовой продукции:
Плотность. Регулируется, в первую очередь, количеством вспенивателя, а также соотношением А:Б.
Прочность. Определяется функциональностью обоих компонентов, их соотношением, а также наличием наполнителей и добавок.
Эластичность. Напрямую зависит от типа полиола и его доли в системе сырья. Соотношение компонентов А:Б по массе у эластичных пен обычно составляет от 100:30 до 100:60.
Теплостойкость. Задается выбором изоцианата.
Нанести разделительный состав (антиадгезив). Чтобы пена не прилипла к внутренней поверхности формы, ее смазывают специальным составом. Без этого изделие будет сложно извлечь, и форма быстро выйдет из строя.
Уложить при необходимости вкладыши или закладные детали. Если изготавливается комбинированное изделие (например, с армирующим каркасом), то его устанавливают в форму до начала заливки.
Нагреть форму. Температура оснастки имеет большое значение. Теплая поверхность ускоряет реакцию и делает смесь более текучей. Но важно не перегреть, в противном случае пена схватится раньше, чем заполнит всю форму.
Это один из самых ответственных моментов, влияющих на качество готовых изделий.
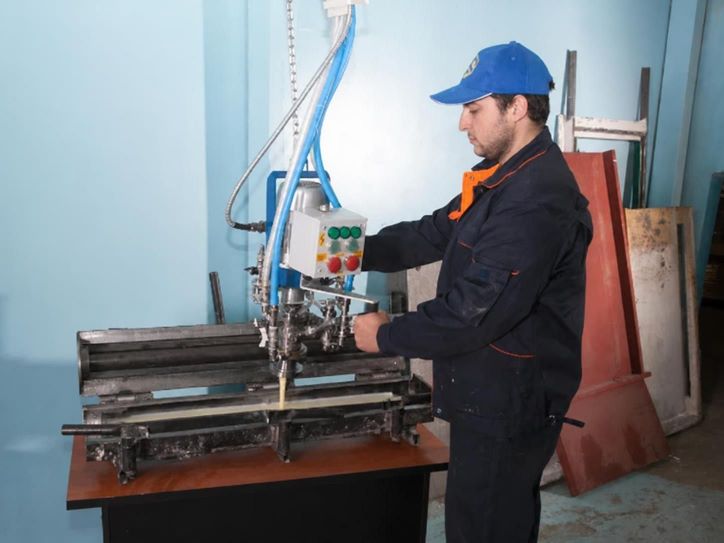
Смешение компонентов. Полиол и изоцианат подаются в смесительную головку в строго заданном соотношении, где они тщательно перемешиваются ротором сложной конфигурации.
Заливка в пресс-форму. Полученную смесь заливают в форму. Время впрыска рассчитывается под каждое конкретное изделие. Оно зависит от нескольких факторов, и главный из них - успеть залить нужное количество смеси до того, как начнётся реакция вспенивания. Формула проста: время впрыска = необходимая масса смеси / производительность заливочной машины.
После заливки у ППУ смеси есть несколько стадий, которые необходимо контролировать:
Время старта - это время от смешивания до начала заметного увеличения объёма. Обычно составляет 5-60 секунд - точное значение зависит от системы сырья и типа изделия.
Время гелеобразования - жидкая смесь теряет текучесть и превращается в гель.
Время подъема - композиция увеличивается в объеме и достигает максимальной высоты, заполняя участки даже с самым сложным рельефом. Важно, чтобы пена успела равномерно заполнить всю форму, иначе в готовом изделии образуются раковины и пустоты.
Отверждение - материал застывает в оснастке, и изделие извлекается без риска деформации. Время выдержки в форме может варьироваться от 5 до 30 минут в зависимости от толщины продукции и рецептуры. Реакция полимеризации полностью завершается в течение 48 часов, и изделие набирает конечную прочность.
8 800 250-11-05 - звонок бесплатный для России
+7 965 250-11-26 - здесь есть Telegram, Viber, WhatsApp
e-mail: nst@poliuretan.ru


